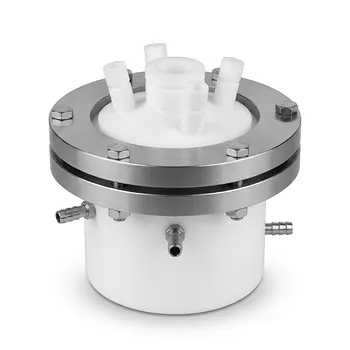
PTFE(ポリテトラフルオロエチレン)の特異な溶融挙動により、カスタムラボ用装置の製造は、従来の成形プロジェクトではなく、粉末加工および機械加工の課題となります。 PTFEは融点を超えて加熱されると、自由に流動する液体ではなく、硬く透明で極めて高粘度なゲル状になります。そのため、標準的な射出成形は一般的に実用的ではなく、カスタムの電気化学セル、反応容器、チューブ継手、流体ハンドリング部品などは、通常、粉末圧縮、焼結、および精密CNC加工によって製造されます。
PTFEは通常の成形可能な溶融状態にはなりません。 その卓越した化学的・熱的性能には製造上の制約が伴います。設計者は、特殊な焼結方法で材料を成形・安定化させ、その後、必要な形状に正確に機械加工しなければなりません。
なぜPTFEは通常の熱可塑性プラスチックのように加工できないのか
溶融転移が通常の流動を生み出さない
標準的な熱可塑性プラスチックは、融点を超えると十分に流動性が高まり、圧力下で金型を満たすことができます。一方、PTFEは極めて高粘度なゲルを形成するため、従来の射出成形ゲートや流路を流れることはありません。
転移温度は材料のグレードや測定方法によって異なります。標準的なPTFEは一般的に327°C〜340°C付近で主要な融解転移を起こしますが、その加工挙動は、通常の溶融加工可能なプラスチックとは根本的に異なります。
分子構造が加工上の制約を生む
PTFEの極めて高い分子量と、密に詰まった高度な結晶構造が、非常に高い溶融粘度を生み出します。ポリマーを加熱すると構造は軟化・変化しますが、従来の溶融成形が可能なほど粘度は低下しません。
また、PTFEは室温で一般的な有機溶剤に溶解しません。このため、溶剤を用いた成形は、複雑なラボ用コンポーネントを製造する際の簡便な代替手段とはなりません。
形状は製造工程を考慮して設計する必要がある
PTFEは詳細な金型に容易に射出できないため、エンジニアは通常、粒状または微細なPTFE粉末、あらかじめ成形されたストック材、チューブ、または焼結されたブランク材から開始します。最終的な形状は、制御された成形および機械加工によって作成されます。
これは非標準的な部品において特に重要であり、専用金型を作成するよりも、直接CNC加工を行う方がコストや制約の面で実用的になる場合があります。
カスタムPTFE装置の製造方法
粉末圧縮による基本形状の確立
PTFE粉末は、一般的に冷間圧縮によって予備成形されます。圧縮成形や関連する成形方法により、熱処理に耐えうる寸法安定性を持つ「グリーン(未焼結)」成形体が作られます。
この成形体はまだ完成品ではありません。その強度、密度、最終的な性能は、その後の焼結サイクルに依存します。
焼結による構造的完全性の向上
焼結中、成形体は制御された熱サイクルを経て加熱されます。PTFE粒子は自由に流動する溶融状態になることなく結合し、必要な密度と機械的完全性を備えた連続的な材料構造を形成します。
加熱および冷却の慎重な制御は、結晶化度、収縮率、寸法安定性、および透過性に影響を与えます。これらの変数は、分解容器、電気化学セル、高純度流体経路において重要です。
CNC加工による最終公差の実現
焼結後、材料は高精度のCNC装置を使用して機械加工できます。機械加工により、粉末圧縮だけでは確実に形成することが困難または不可能な、ねじ山、ポート、シール面、内部流路、ウェル、その他の詳細部分が作成されます。
このハイブリッドプロセスは、安定したバルク構造と、特殊なインターフェースや流体接続に必要な寸法制御を組み合わせることができるため、カスタムラボ用装置に適しています。
特定の部品タイプに対応する代替成形ルート
ペースト押出成形により、PTFEチューブやその他の連続的なプロファイルを製造できます。要求される形状、肉厚、生産量、表面仕上げに応じて、ラム押出成形、粉体塗装、またはあらかじめ成形された固体ブロックからの機械加工も適切である場合があります。
したがって、すべてのPTFE部品が同じ方法で成形されると想定するのではなく、部品の形状と機能要件に基づいて製造ルートを選択する必要があります。
ラボ用装置の性能にとってこれが意味すること
化学的耐性の維持
この特殊なプロセスは、一般的なエンジニアリングプラスチックを侵食する多くの試薬を含む、過酷な化学物質に対するPTFEの耐性を支えています。これにより、腐食性環境にさらされる反応容器、流体継手、分析機器に適した材料となります。
最終設計では、シール、インサート、汚染源、およびPTFEに接合されるその他の材料に注意を払う必要があります。PTFE本体は化学的に耐性があっても、隣接するコンポーネントがそうではない可能性があるためです。
過酷な手順を支える熱安定性
PTFEは極めて高い熱安定性を提供し、特定のグレード、負荷、暴露条件にもよりますが、一般的に260°C付近での連続使用が可能です。焼結によって形成された強固な構造は、厳しいラボの温度サイクル全体で有用な性能を維持できます。
熱暴露は結晶化度や寸法変化に影響を与える可能性があるため、加工履歴を制御しなければなりません。化学的に適したコンポーネントであっても、使用中に公差が変化すれば故障する可能性があります。
流体ハンドリングを助ける低摩擦
PTFEの低い摩擦係数と非粘着性の表面は、付着を低減し、プランジャー、バルブ、撹拌子、摺動インターフェースの動作を改善します。これらの特性は、汚染の低減と洗浄の容易さが優先される場合に価値があります。
機械加工の品質は依然として重要です。粗さ、バリ、または仕上げの悪い移行部は、PTFE表面自体が強力な非粘着性を持っていても、残留物を生じさせるポイントとなる可能性があります。
純度と低透過性は圧密に依存
高純度なラボ用途では、圧密が不完全であったり、加工条件が不適切であったりすると、密度が損なわれ、透過性が高まる可能性があります。したがって、焼結は単に粉末を固める方法としてではなく、性能を左右する重要なステップとして扱う必要があります。
材料の選択においても、バージンPTFEと充填材入りグレードを区別する必要があります。充填材は耐摩耗性、剛性、寸法性能を向上させる可能性がありますが、化学的適合性を変化させたり、一部の分析プロセスで許容できない汚染物質を持ち込んだりする可能性があります。
トレードオフの理解
カスタマイズにはより高い製造努力が必要
PTFE装置は一般的に、標準的な射出成形プラスチック部品よりも多くの加工段階を必要とします。粉末の準備、制御された焼結、機械加工、検査、時には後処理など、すべてが時間とコストを増加させます。
少量生産で価値の高いラボ用機器の場合、このトレードオフはしばしば正当化されます。比較的単純な形状の大量生産部品であれば、他のフッ素樹脂の方が経済的なルートを提供できる場合があります。
寸法変化の管理が必要
PTFEは焼結および冷却中に収縮し、寸法が変化する可能性があります。設計者は、ボア、ねじ山、嵌合面、シール機能を指定する際に、この挙動を考慮しなければなりません。
安定化されたストック材から機械加工することで制御を改善できますが、意図された温度および化学的条件下で公差を検証する必要性は排除されません。
PTFEが常に最良のフッ素樹脂とは限らない
PFAは溶融粘度が低く、通常、従来の射出成形やその他の溶融ベースの技術を使用して加工できます。そのため、複雑な形状を繰り返し製造する必要がある場合や、成形品の透明性や一貫した薄肉部分が重要な場合には、PFAの方が好ましい場合があります。
最大限の化学的耐性、低摩擦、高純度性能、または特殊な機械加工形状が優先される場合、PTFEは依然として魅力的です。選択は、使用条件と製造上の制約の両方に基づいて行うべきです。
繰り返しの熱暴露には設計上の規律が必要
PTFEの使用温度は高いですが、熱劣化や機械的制限に対して免疫があると考えてはなりません。負荷、圧力、サイクル頻度、肉厚、暴露時間はすべて安全な動作に影響を与えます。
カスタム容器や継手は、ジョイント、クロージャー、補強材、圧力解放規定を含む完全なシステムとして評価しなければなりません。材料の耐性だけで装置の安全性が確立されるわけではありません。
プロジェクトへの適用方法
最も信頼できる設計プロセスは、使用する化学物質、温度、圧力、公差、清浄度要件、および予想される生産量を定義することから始まります。
- 主な焦点が化学的適合性である場合: 適切なPTFEグレードを指定し、シール、インサート、継手を含むすべての接液コンポーネントを検証してください。
- 主な焦点が寸法精度である場合: 焼結または安定化されたPTFEストック材を使用し、高精度CNC加工を行い、収縮と熱移動を公差計画に含めてください。
- 主な焦点が複雑な繰り返し形状である場合: 特殊な金型や機械加工に投資する前に、PTFEとPFAのような溶融加工可能なフッ素樹脂を比較してください。
- 主な焦点が高純度分析作業である場合: 充填材が用途に適合することが証明されていない限り、制御された圧密、クリーンな機械加工慣行、およびバージン材料を優先してください。
- 主な焦点が一点物や少量生産の装置である場合: 設計を標準的な成形部品のアプローチに無理に当てはめるのではなく、粉末成形とCNC加工を実用的なカスタム製造ルートとして扱ってください。
PTFEが流動性のないゲルを形成することを理解することが、製造可能であり、かつPTFE特有の性能を発揮できるラボ用装置を設計するための鍵となります。
要約表:
| 側面 | 製造への影響 |
|---|---|
| 溶融挙動 | 高粘度ゲル、流動性なし。粉末圧縮と焼結が必要 |
| 分子構造 | 高分子量、溶剤への不溶性。成形オプションを制限 |
| 形状設計 | 製造を考慮した設計が必要。多くの場合CNC加工 |
| 粉末圧縮 | 「グリーン」成形体を作成。初期形状の形成 |
| 焼結 | 構造的完全性を向上。結晶化度、収縮率、密度を制御 |
| CNC加工 | 最終公差の達成。複雑な詳細の実現 |
| 化学的耐性 | 維持される。腐食性環境に適している |
| 熱安定性 | 260°Cまで連続使用可能。制御された加工が必要 |
| 低摩擦 | 非粘着性および低摩擦係数。流体ハンドリングを支援 |
| 純度 | 圧密に依存。高純度にはバージンPTFEを使用 |
| トレードオフ | 製造努力の増大、寸法変化、PFAとの比較検討が必要 |
PTFEの独自の特性をカスタムラボ用装置に活用する準備はできていますか? KINTEKでは、お客様の正確な仕様に合わせて調整された高性能フッ素樹脂コンポーネントの製造を専門としています。カスタム電気化学セル、反応容器、複雑な流体ハンドリング部品のいずれが必要であっても、粉末圧縮、焼結、精密CNC加工を含む当社のエンドツーエンドのPTFEおよびPFA対応能力により、優れた化学的耐性、熱安定性、および寸法精度を保証します。プロジェクトについてのご相談は、お問い合わせフォームから今すぐご連絡いただき、KINTEKのアドバンテージをご体験ください。
関連製品
- 特注PTFE製実験装置 耐食性 低バックグラウンド反応セル 精密CNC加工
- カスタムPTFE製多層反応装置 高温耐食性ネジ式モジュラーふるいシステム
- ホットプレート加熱および痕跡分析用 耐熱カスタムPTFEラボビーカー
- カスタムPFAマイクロカラムラックおよびPTFE精密加工低バックグラウンド耐腐食性ラボ用治具
- カスタムPTFE製 凝還流蒸留精製システム 500ml 耐食性 低バックグラウンド