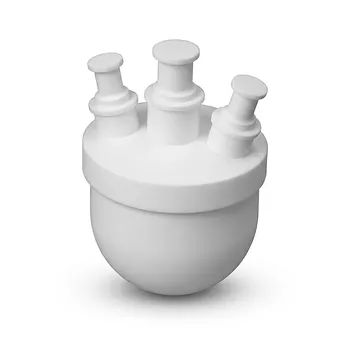
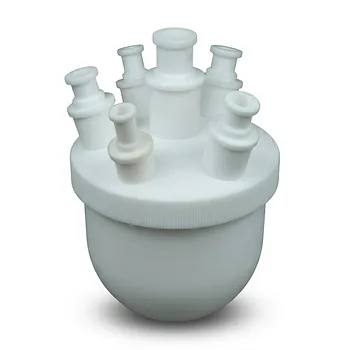
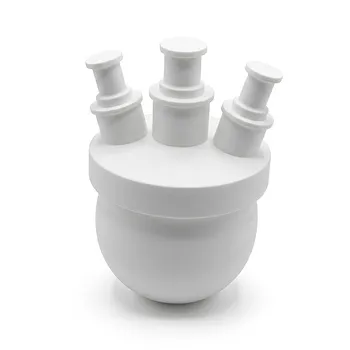
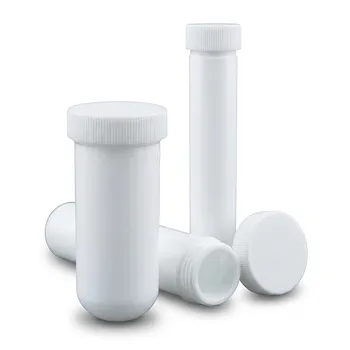
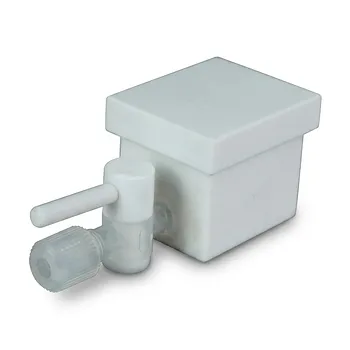
カスタムメイドのPTFE製実験用容器が通常射出成形されないのは、PTFEが加熱されても自由に流動する液体にならないためです。 その極めて高い分子量、直鎖状の分子構造、および結晶性により、融点(約327°C)を超えても極端に高い溶融粘度を示します。そのため、製造業者はPTFE粉末を冷間圧縮し、焼結して高密度の固体にした後、精密CNC加工を用いて最終的な容器や装置を作成します。
PTFEは、従来の溶融加工可能なプラスチックというよりも、固める必要のある高性能粉末のように振る舞います。 焼結によって固体ビレット(素材)が作られ、CNC加工によって特殊な実験用コンポーネントに必要な寸法精度と複雑な形状が実現されます。
なぜ従来の射出成形では不可能なのか
PTFEは極めて高い分子量を持つ
標準的な未修飾のPTFEは、1,000万を超える分子量を持つことがあります。その長く枝分かれのない分子鎖は高度に絡み合っており、熱を加えても移動が非常に困難です。
ほとんどの熱可塑性プラスチックは、ノズルを通して金型に押し込める低粘度の溶融体になります。しかしPTFEは、融点を超えても極めて硬く、高粘度な材料のままです。
フッ素原子がポリマー骨格を遮蔽している
PTFEの炭素骨格は、電気陰性度の高いフッ素原子によって厳重に囲まれています。この構造がPTFEに優れた耐薬品性、低摩擦性、熱安定性を与えていますが、同時に分子の移動性も制限しています。
その結果、PTFEを加熱しても、標準的な射出成形に必要な流動性は得られません。材料は軟化して粘性のあるゲル状になるだけで、従来の液体ポリマーのような挙動は示しません。
溶融しても実用的な流動は生まれない
重要なのは「融解」と「流動」の違いです。PTFEは融点を超えると結晶相転移を起こしますが、その溶融粘度は依然として非常に高いため、通常の射出圧力ではランナー、ゲート、および薄い金型キャビティ内を移動させることができません。
これが、従来の溶融押出成形や射出成形が高分子量PTFEに適さない理由です。単にPTFEがより高い加工温度を必要とするという問題ではなく、そのレオロジー(流動学)が根本的に異なるのです。
焼結によるPTFE素材の製造方法
加熱前に粉末を圧縮する
PTFE樹脂は、従来の射出成形用ペレットではなく、粒状または微細な粉末として供給されます。製造業者はまず、室温で粉末を冷間圧縮し、プリフォーム(予備成形体)、ビレット、チューブ、またはその他のニアネットシェイプ(最終形状に近い形)にします。
圧縮することで、バラバラの粒子に十分な接触と機械的安定性が与えられ、その後の熱処理が可能になります。これはPTFEを溶融流動させるものではありません。
熱によって粒子を融合させる
焼結工程では、圧縮されたプリフォームを制御された熱サイクル下でPTFEの融点以上に加熱します。個々の粒子が融合し、結合して連続した高密度のポリマー構造になります。
このプロセスは、原理的には他の溶融困難な材料に使用される粉末固化法と同等です。適切な焼結は、強度、気密性、表面品質、および耐薬品浸透性を確保するために不可欠です。
機械加工可能なビレットの完成
冷却後、固体PTFEブロック、ロッド、チューブ、または成形ブランクが完成します。この素材は、高い耐薬品性、耐熱性、低い表面反応性など、実験室での使用においてPTFEを価値あるものにしている材料特性を保持しています。
プリフォームは基本的な形状として有用ですが、通常は完成した装置に必要な複雑な詳細や厳しい公差は含まれていません。
カスタム装置にCNC加工が使用される理由
カスタム実験用形状は非標準的であることが多い
特殊な実験装置には、反応容器、電気化学セル、分解容器ライナー、カスタムバルブ、移送用継手、特殊な固定具などが含まれます。これらの部品は少量生産が多く、特定の実験や機器に合わせて設計されることがあります。
バリエーションごとに専用の射出成形金型を作成するのはコストがかかり、時間もかかります。CNC加工であれば、設計ごとに専用の金型を必要とせず、焼結されたPTFE素材から直接さまざまな形状を製造できます。
加工による寸法制御
CNC機器を使用すれば、制御されたボア(穴)、ネジ切り、シール面、ポケット、チャネル、取り付け機能、その他の詳細な形状を作成できます。また、嵌合部品や漏れにくい流路に必要な公差を維持することも可能です。
実験装置にとって、寸法精度は多くの場合、可能な限り低い製造コストを実現することよりも重要です。制御が不十分なインターフェースは、漏れ、汚染、または信頼性の低い実験結果を引き起こす可能性があります。
材料の機能的役割を保護する
PTFEは、試薬、サンプル、ガス、または溶媒と接触する耐薬品性や低汚染性の表面として使用されることがよくあります。適切に焼結された素材から加工を開始し、最終形状を削り出すことで、高密度で均質な材料構造を維持できます。
また、加工を行うことで、高分子量PTFEでは非現実的な、狭い射出ゲートや複雑な流路にポリマーを無理やり押し込む必要もなくなります。
なぜこの製造ルートが実験室のニーズに適合するのか
少量生産において経済的に合理的
射出成形は、同一の部品を大量に必要とする場合に最も効率的です。金型、工具、セットアップ、検証のコストを大量生産分で分散できるためです。
カスタムメイドの実験用容器は少量生産されることが多いため、圧縮、焼結、CNC加工の組み合わせは、プロトタイプ、一点もの、交換部品、および特殊な研究機器にとって、より実用的なルートとなります。
複雑な部品の修正が容易
研究用の設計は、テスト後に変更されることが頻繁にあります。機械加工されたPTFE部品であれば、CNCプログラムを調整したり、異なるビレットサイズを使用したりすることで修正が可能です。
射出成形による設計の場合、通常は金型の修正や全く新しい工具が必要となり、リードタイムとコストの両方が増加します。
PTFEは過酷な化学環境をサポートする
焼結・加工されたPTFEは、強力な化学薬品への耐性、低摩擦、熱安定性、低い表面相互作用が重要視される場所で選択されます。これらの特性は、腐食性の実験環境にさらされる容器、ライナー、継手、コンポーネントにおいて特に価値があります。
したがって、この製造方法は用途をサポートしています。つまり、PTFEを選択する動機となった特性を保持しながら、困難な形状を実現可能にするのです。
トレードオフの理解
加工による材料の廃棄
CNC加工では、より大きな焼結ブランクから材料を取り除きます。そのため、特に最終形状が元のビレットと大きく異なる場合、複雑な部品はかなりの切り屑やスクラップを生成する可能性があります。
これは、ニアネットシェイプ(最終形状に近い形)で成形するよりも材料効率が劣ります。しかし、カスタムPTFE部品は数量が限られており、特殊な形状が必要とされるため、この追加の廃棄物は多くの場合許容されます。
生産速度が遅くなる可能性がある
焼結には制御された加熱と冷却が必要であり、CNC加工にはプログラミング、セットアップ、検査、仕上げの工程が加わります。プロセス全体としては、溶融加工可能なプラスチックから大量生産するよりも一般的に時間がかかります。
そのトレードオフとして、より高い設計の柔軟性と、従来の成形では製造できない部品を製造できる能力が得られます。
寸法変化の管理が必要
PTFEは焼結中に寸法変化を起こす可能性があり、持続的な負荷や高温下でクリープ(変形)を示すことがあります。製造業者は、プリフォームの設計、熱処理、加工、および使用時における材料の挙動を考慮しなければなりません。
重要な用途では、慎重な公差計画、適切なサポート、および加工後の検査が必要になる場合があります。
すべてのPTFE系材料で射出成形が不可能なわけではない
この制限は、主に高分子量の未修飾PTFEホモポリマーに適用されます。特定の修飾フッ素ポリマーや、低分子量のPTFE関連材料は、異なる技術を使用して加工できる場合があります。
それらの材料を標準的なPTFEと互換性があるものとして扱うべきではありません。選択される樹脂は、用途の化学的、熱的、純度、および機械的要件を依然として満たす必要があります。
目的に合わせた正しい選択
適切な製造ルートは、材料グレード、生産量、形状、および必要な性能によって異なります。
- 化学的耐性と材料純度が最優先の場合: 適切に焼結されたPTFE素材を使用し、制御された加工を行うことで、高密度で耐薬品性のある接触面を維持してください。
- 複雑で少量生産の形状が最優先の場合: 専用の射出成形金型のコストや柔軟性の欠如を回避できるため、焼結ビレットからのCNC加工を選択してください。
- 大量生産が最優先の場合: 用途の性能要件を満たすことを条件に、修飾フッ素ポリマーやその他の溶融加工可能な材料を検討してください。
- 寸法信頼性が最優先の場合: CNCの精度だけを制御要因とするのではなく、焼結プロセス、加工公差、熱条件、および加工後の検査をセットで指定してください。
PTFEの溶融挙動を理解すれば、製造の選択は明確になります。焼結によって使用可能な固体の形を作り、CNC加工によってその形を精密な実験器具に変えるのです。
比較表:
| 項目 | 焼結 + CNC加工 | 従来の射出成形 |
|---|---|---|
| 材料の挙動 | PTFE粉末を圧縮・融合。自由流動なし。 | PTFEは溶融流動しないため、実用的ではない。 |
| 生産量 | 少量生産、カスタム部品に最適。 | 大量生産、同一部品に最適。 |
| 設計の柔軟性 | 高い。CNCプログラムで変更が容易。 | 低い。変更には新しい金型が必要。 |
| 公差 | 優れている。精密加工が可能。 | 良好だが、溶融流動により制限される。 |
| カスタム部品のコスト | 少量であれば低い。 | 金型コストのため高い。 |
カスタムPTFE製ラボウェアが必要ですか?KINTEKは高性能フッ素ポリマーを専門としており、精密CNC加工と焼結を提供しています。標準的な容器から複雑な装置まで、お客様のラボに合わせたソリューションをお届けします。お見積りについては、今すぐお問い合わせください!
関連製品
- カスタムPTFEフラスコ 大容量18L 耐腐食性 低バックグラウンド 高純度化学容器
- 化学実験室用 高性能・カスタマイズ可能なPTFE反応容器および耐腐食性ポリテトラフルオロエチレンフラスコ
- 微量分析用カスタムPTFE分解管および高純度ポリテトラフルオロエチレン遠心容器 60ml
- 電動攪拌パドルおよびブフナー漏斗真空ろ過システム付きカスタマイズ可能PTFE反応容器
- 高純度合成・撹拌用途向け カスタムマルチネックPTFEフラスコ 18L 実験用化学反応容器
よくある質問
- カスタムPTFE容器で反応性金属製剤を処理する際、PTFE分解によるフッ素化が酸化物形成と熱的に異なるのはなぜですか?高リスク反応における重要な安全上の洞察
- PTFE製実験容器において、水素含有溶媒とハロゲン化溶媒は、膨潤を引き起こす能力においてどのように異なりますか?主な違いを解説します。
- なぜPTFEフッ素樹脂製の実験用容器は、一般的なプラスチック製実験器具と比較して、過酷な溶媒や腐食性酸に対して優れた耐薬品性を示すのでしょうか?その分子構造の秘密を解き明かします。
- ガス透過性に関して、ポリテトラフルオロエチレン(PTFE)容器はどのように性能を発揮しますか?溶剤吸収に関する専門家の見解
- 成形PTFEラボ用反応容器の構造的完全性を確保するための重要なステップは何ですか?微粉末加工をマスターしましょう。