ePTFEフィルムの精密な幅詰めには、一般的にエアカットよりも溝付きロールスリットの方が適しています。 エアカットはフィルムの下に連続的な支えがない状態でカミソリ刃を使用するため、切断精度が低くなり、公差のばらつきが大きくなる可能性があります。一方、溝付きロールスリットはフィルムを溝付きロールに巻き付けて支えるため、中空刃やテーパー刃を使用して、最小限の摩擦でサブミリ単位の幅までクリーンな切断が可能です。
溝付きロールスリットは、切断中にフィルムが連続的に支えられるため、寸法制御が向上します。 スリット加工後、エッジを折り畳んだりねじったりすることで、取り扱い時やその後の工程で薄いePTFEストランドがほつれたり繊維化したりするのを防ぐことができます。
ePTFEフィルムにおいて切断時のサポートが重要な理由
エアカットの限界
エアカットでは、切断ラインの直下に連続的な支えがない状態でePTFEフィルムが切断されます。支えのない材料はカミソリ刃が接触した際に動いたり変形したりするため、幅が安定せず、公差のばらつきが大きくなります。
この問題は、目標とする幅が狭い場合や、後続の工程を通じてエッジをクリーンかつ均一に保つ必要がある場合に特に重要となります。
溝付きロールスリットによるフィルムのサポート
溝付きロールスリットでは、フィルムを溝付きロールに巻き付け、サポートされた切断ゾーンで刃を材料に挿入します。この裏打ちにより、切断中ずっとフィルムが安定します。
また、ロールの形状によって刃の経路が規定されるため、支えのないエアカットよりも一貫したスリット幅を維持しやすくなります。
刃の形状が切断品質に与える影響
中空刃およびテーパー刃
溝付きロールスリットでは、ePTFEをきれいに切断するために設計された中空刃やテーパー刃を使用できます。これらの刃の形状は、フィルムと接触する刃の表面積を制限するのに役立ちます。
ePTFEはきれいに切断されないとエッジが引きずられて薄いストランドや繊維状の材料を形成しやすいため、刃とフィルムの摩擦を減らすことは非常に重要です。
滑らかで狭いスリット
連続的なフィルムサポートと適切な刃の形状を組み合わせることで、溝付きロールスリットは滑らかで高精度な切断を実現します。この方法は、適切に制御すればサブミリ単位の幅までフィルムをカットすることが可能です。
エアカットは、幅の精度やエッジ品質への要求がそれほど厳しくない場合には適しているかもしれませんが、厳しい寸法の一貫性が求められる用途には不向きです。
エッジのほつれを防ぐ方法
スリット後にほつれが発生する理由
スリット直後のePTFEエッジには、取り扱い、巻き取り、または後続の加工中に分離したり繊維化したりする可能性のある薄いストランドが含まれている場合があります。最初の切断をきれいに行うことでエッジの状態は改善されますが、それだけでエッジの構造的な均一性が保証されるわけではありません。
したがって、スリット後のエッジ管理は、オプションの装飾的なステップではなく、プロセス全体の一部として考えるべきです。
エッジの折り畳み
スリットされたエッジを折り畳むことで、バラバラのストランドをより強固な構造にまとめます。これによりエッジの均一性が向上し、取り扱い中に個々のストランドが引っかかったり、分離したり、広がったりするリスクを軽減できます。
エッジのねじり
ねじりも同様に、エッジに沿った薄いePTFEストランドをまとめます。これにより構造的な均一性が向上し、取り扱い中や加工後のフィルム構造全体の引張強度の向上に寄与します。
プロセスに合わせた処理
スリット後の適切な処理は、その後のフィルムの取り扱いや加工方法によって異なります。目的はどちらの場合も一貫しており、薄いストランドが進行的に繊維化しないようにスリットエッジを安定させることです。
トレードオフの理解
精度とプロセスの簡便性
エアカットは溝付きロールスリットのような連続的な裏打ちを提供しないため、一般的に幅のばらつきやエッジ精度の低下というリスクが高くなります。溝付きロールスリットには溝付きサポートロールと適合する刃のセットアップが必要ですが、これらの要素が狭く一貫したスリットに必要な制御を提供します。
きれいな切断だけでは不十分
滑らかなスリットであっても、その後の取り扱いでePTFEストランドが引っ張られたり分離したりすると、エッジがほつれる可能性があります。したがって、製造工程全体を通じてエッジの完全性が重要である場合は、スリット後の折り畳みやねじりを検討する必要があります。
狭い幅ほど影響を受けやすい
目標とする幅が狭くなるほど、フィルムの位置、刃の食い込み、エッジの挙動のわずかな変化が最終結果に大きな影響を与えます。サブミリ単位の幅詰めにおいては、連続的なサポートの価値がますます高まります。
目標に合わせた正しい選択
スリット後に求められる性能に応じて、切断方法とエッジ処理を選択してください。
- 幅の精度を最優先する場合: 連続的なフィルムサポートが公差のばらつきを抑え、サブミリ単位のクリーンな切断を可能にするため、溝付きロールスリットを使用してください。
- エッジの摩耗を最小限に抑えることを最優先する場合: 溝付きロールセットアップで適切な中空刃またはテーパー刃を使用し、刃とフィルムの摩擦を軽減してください。
- スリット後のほつれ防止を最優先する場合: エッジの折り畳みやねじりを行い、薄いストランドをまとめてエッジの均一性を向上させてください。
- それほど厳しくない公差で基本的な幅詰めを行う場合: エアカットによるばらつきやサポートのない切断条件が許容できるのであれば、エアカットでも十分かもしれません。
ePTFEフィルムの精密な加工には、切断中のフィルムの安定化と、切断後のエッジの安定化が不可欠です。
要約表:
| 項目 | 溝付きロールスリット | エアカット |
|---|---|---|
| フィルムサポート | 溝付きロールによる連続的な裏打ち | 連続的な裏打ちなし |
| 切断精度 | 高い(サブミリ単位の幅が可能) | 低い(公差のばらつきが大きい) |
| 刃の種類 | 中空刃またはテーパー刃 | 標準的なカミソリ刃 |
| エッジ品質 | クリーンで滑らかなエッジ | ほつれの可能性あり |
| エッジほつれ防止 | スリット後の折り畳みまたはねじり | 指定なし |
| 最適な用途 | 厳しい公差、狭い幅 | 要求が厳しくない用途 |
ePTFEフィルムの精密なスリット加工ソリューションについては、KINTEKの高性能フッ素樹脂に関する専門知識にお任せください。当社のPTFE/PFAラボウェアおよびカスタムCNC加工は、あらゆる段階で品質を保証します。フィルム加工の改善について、ぜひ今すぐお問い合わせください。
関連製品
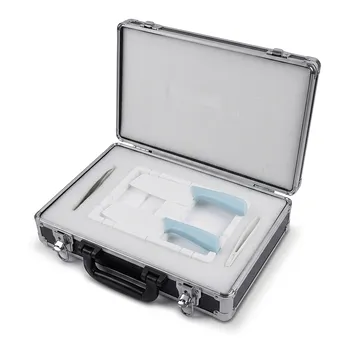
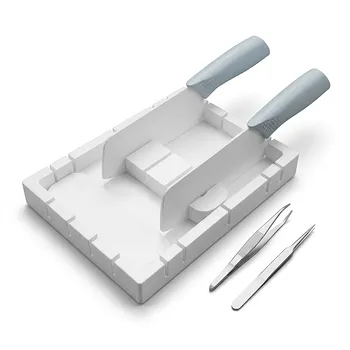
- 高純度PTFE角形メンブレンカッター等分割装置(微量分析・疾病管理センター用、クリーン、非粘着、非溶出)
- 微量分析・クリーンルーム実験用途向け 高純度PTFE製角型メンブレンカッター・フィルター分取装置
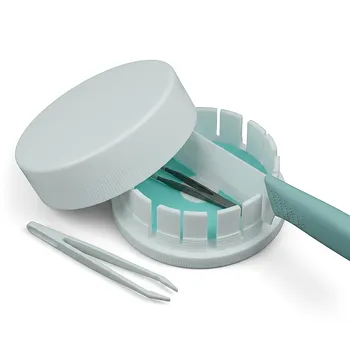
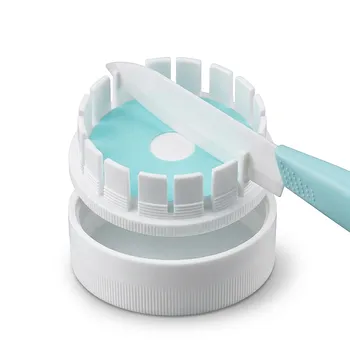
- 高純度PTFE円形フィルターメンブレンカッター(セラミックブレード付き) - 微量分析およびCDC研究所向けサンプル調製用
- PM2.5分析用 セラミックブレード搭載 高純度PTFE製フィルターメンブレンカッター カスタマイズ対応 実験用ろ紙分割装置
- カスタマイズ可能なPTFEスクレーパーとショベル