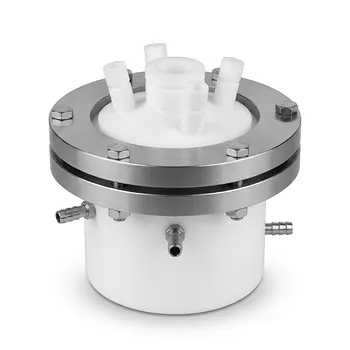
高い溶融粘度により、多くのフッ素樹脂は従来の成形方法では形状を整えることが困難です。 最も重要な例であるPTFEは、約340°Cの融点を超えても一般的な熱可塑性樹脂のように流動せず、硬く粘度の高いゲル状になります。そのため、カスタム実験装置や特殊な反応容器は、通常、圧縮成形と焼結を行い、その後に成形されたブランク材や固体素材から精密CNC加工を行うことで製造されます。
最大の結論は、PTFEの製造は従来の射出成形プロセスではなく、主に固体状態での加工プロセスであるということです。 これにより製造時間とコストは増加しますが、化学的に純粋で機械的耐久性に優れた、精密なカスタム形状のコンポーネントを実現できます。
なぜ高い溶融粘度が製造を変えるのか
PTFEは標準的な熱可塑性樹脂のように金型を満たすことができない
標準的な射出成形は、樹脂が流動性を持ち、ランナー、ゲート、狭い金型キャビティ内を流れることに依存しています。PTFEは分子量が非常に高いため、融点を超えて加熱してもこのような溶融流動は起こりません。
したがって、通常の射出成形では、複雑なキャビティを確実に満たしたり、微細な形状を再現したりすることはできません。温度を上げても、有用な流動性が得られないまま熱分解のリスクが生じる可能性があるため、現実的な解決策ではありません。
圧縮成形が初期形状を形成する
PTFEは通常、粒状または微粉末から圧縮成形によって形成されます。圧力をかけて固めたプリフォームを、制御された焼結サイクルで加熱することで、粒子が融合して一体化した構造になります。
このプロセスは、チューブ、ブロック、ブランク材、容器本体の製造に適しています。しかし、複雑な装置のあらゆる細部、特に内部チャネル、ねじ込み式インターフェース、凹部、非標準的な実験用接続部を直接製造することにはあまり適していません。
CNC加工が必要な形状を実現する
成形および焼結後、メーカーは精密CNC加工を使用して最終的な寸法や形状を作り上げます。機械加工により、樹脂を複雑な金型に流し込む必要なく、カスタムの電気化学セル、特殊継手、分解容器、バルブ本体、流体移送コンポーネントを製造できます。
1点物や少量の実験機器の場合、高密度PTFEやその他の適切なフッ素樹脂素材から直接機械加工する方が、専用の金型を開発するよりも実用的である場合が多いです。
カスタム実験装置への影響
複雑な内部形状には慎重な機械加工が必要
反応容器や実験装置には、狭いボア、段付きチャンバー、シール面、ポート、特殊な流路が含まれることがよくあります。これらの形状は、樹脂が薄い部分や鋭利な部分に容易に流れ込まないため、PTFEの成形だけで直接形成することは困難です。
CNC加工によりこれらの形状を実現可能にしますが、工具経路、肉厚、コーナーのR(半径)、切りくず除去については、素材の機械的特性を考慮して計画する必要があります。
寸法精度はプロセス管理に依存する
焼結されたフッ素樹脂のブランク材は、固化、熱履歴、結晶化度、冷却に関連する寸法変化を経験することがあります。安定した適切に処理されたブランク材から加工することで、コンポーネントを最終的な公差に収めることができます。
分析手順で使用される装置では、シール面、嵌合インターフェース、電極位置、容器容量、ポートの配置などが重要な寸法となります。これらの機能には、機械加工後の二次仕上げや検査が必要になる場合があります。
容器の信頼性には均一な密度が重要
高い溶融粘度は、固化と焼結をより困難にする可能性があります。加工の管理が不十分な場合、完成した素材に微細な空隙や密度のばらつきが残る可能性があります。
分解容器、化学薬品貯蔵タンク、微量分析容器において、このような欠陥を最小限に抑えることは重要です。欠陥があると、耐応力亀裂性が低下したり、浸透を促進したり、サンプルの捕捉や汚染の原因となる場所を提供したりする可能性があるためです。
必要な製造方法の利点
化学的純度が維持される
PTFEは化学的に非常に不活性であり、他の材料への改質や接着が困難です。適切な素材から機械加工することで、メーカーは必要な機械的インターフェースを作成しながら、ポリマーの化学組成を実質的に変化させずに維持できます。
これは、容器が強力な試薬、高純度サンプル、または微量分析で使用される溶液と接触する場合に価値があります。
高い構造性能を維持
制御された圧縮成形と焼結により、緻密で機械的に耐久性のあるブランク材を製造できます。その後、精密機械加工によって、過酷な実験温度や化学的条件下でも形状を維持できるコンポーネントに変換されます。
PTFEコンポーネントは一般的に260°Cに近い連続使用温度に耐えますが、許容温度は荷重、圧力、設計、期間、および特定のフッ素樹脂グレードによって異なります。
少量生産においてカスタマイズが経済的に実用的
射出成形は大量生産には効率的ですが、専用の金型と金型内を流れる樹脂が必要です。圧縮成形とそれに続く機械加工は、特殊な形状、プロトタイプ、交換部品、少量生産に適している場合が多いです。
このアプローチにより、実験設計者は装置を標準的なカタログ形状に適応させるのではなく、実験に必要な形状を製造することができます。
トレードオフの理解
製造時間とコストの増加
圧縮成形、焼結、CNCプログラミング、機械加工、検査は、一般的に従来の射出成形よりも多くの工程を必要とします。大型容器、非常に複雑な部品、または厳しい公差を必要とするコンポーネントでは、コストが特に重要になります。
少量生産では金型コストを削減できる可能性がありますが、機械加工と検査の負担は残ります。
材料の無駄が大きくなる可能性がある
固体ブロックや厚い成形ブランクから容器を機械加工すると、かなりのスクラップが発生する可能性があります。フッ素樹脂素材は高価であり、表面品質を保護するために加工速度を制御する必要があるため、設計時に材料の利用率を考慮する必要があります。
ネットシェイプに近い圧縮成形ブランクを使用することで、予想される生産量次第では、追加の成形作業を正当化し、無駄を減らすことができます。
空隙と反りの管理が必要
PTFEは融解および再結晶化の過程で体積変化を起こします。その熱履歴は、結晶化度、剛性、強度、耐屈曲疲労性、および寸法安定性に影響を与えます。
圧力や機械的剛性を目的とした容器は、一貫した密度と適切な結晶化度を促進する加工ルートを採用することでメリットが得られます。急速または不均一な冷却は異なる特性を生み出し、寸法制御を複雑にする可能性があります。
すべてのフッ素樹脂に同じ制限があるわけではない
最も強い制限は、PTFEや、極端な溶融粘度または低い熱安定性を持つその他のフッ素樹脂に適用されます。PFAやFEPなど一部のフッ素樹脂は、適切な条件下で溶融加工が可能ですが、その加工ウィンドウ、特性、化学的性能はPTFEとは異なります。
したがって、すべてのフッ素樹脂を交換可能として扱うのではなく、必要な耐薬品性、温度耐性、透明性、柔軟性、圧力性能、および製造ルートに基づいて材料を選択する必要があります。
機械加工されるフッ素樹脂コンポーネントの設計
まず重要な機能を定義する
容器の容量、ポート位置、シール面、電極間隔、内部クリアランス、耐圧壁厚など、実験性能を制御する寸法を特定します。これにより、メーカーは最も重要な部分に公差と検査の労力を集中させることができます。
重要ではない外部表面は、実験結果に影響を与えることなく、より実用的な公差を使用できることがよくあります。
不必要な鋭利な形状を避ける
鋭利な内部コーナーや急激な肉厚の変化は、機械加工の難易度を高め、局所的な応力集中を引き起こす可能性があります。コーナーにRを付け、工具がアクセス可能な形状にすることで、通常は製造性が向上し、欠陥のリスクが軽減されます。
また、設計では、ボーリング、ドリル加工、ねじ切り、バリ取り、洗浄のために十分なアクセスを確保する必要があります。
用途に合わせてプロセスを適合させる
密度、化学的純度、カスタム形状が中心的な要件である場合は、圧縮成形および機械加工されたコンポーネントが適切です。1点物のコンポーネントには素材からの直接機械加工が好ましく、繰り返し生産には特殊な成形戦略がより魅力的になる場合があります。
特に圧力容器やインサートやシールを含むアセンブリの場合、寸法を固定する前に、最終設計を加工業者と確認する必要があります。
目標に向けた正しい選択
装置が材料の実際の加工挙動に基づいて設計されていれば、製造上の制約は管理可能です。
- 化学的純度が主な焦点の場合: 適切な高密度フッ素樹脂を使用し、汚染、空隙、サンプルの残留場所を最小限に抑える、制御された成形、焼結、および機械加工プロセスを採用してください。
- 複雑なカスタム形状が主な焦点の場合: 精密CNC加工を計画し、工具のアクセスを考慮して内部形状、R、ポート、公差を設計してください。
- 圧力や構造的耐久性が主な焦点の場合: 均一な密度、制御された熱履歴、適切な肉厚、および重要な表面の検査を優先してください。
- 生産効率が主な焦点の場合: 化学的性能を損なうことなく、溶融加工可能なフッ素樹脂やネットシェイプに近い圧縮成形ブランクを使用することで、機械加工や材料の無駄を削減できるかどうかを評価してください。
高い溶融粘度によりフッ素樹脂の製造はより専門的なものとなりますが、同時に、要求の厳しい実験に必要な純度、耐久性、精度を備えた高度にカスタマイズされた実験コンポーネントの製造を可能にします。
要約表:
| 項目 | 影響 |
|---|---|
| 成形 | PTFEは射出成形不可。圧縮成形と焼結を使用 |
| 機械加工 | 複雑な形状と厳しい公差にはCNC加工が必要 |
| 純度 | 機械加工により化学的不活性が維持され、微量分析に最適 |
| コスト | 工程が多く時間とコストが増加。廃棄物も多くなる可能性 |
| 設計 | 工具アクセスを考慮して設計。鋭利なコーナーを避け、公差を計画 |
| 代替案 | PFA/FEPは溶融加工可能だが特性が異なる |
フッ素樹脂の製造課題を克服する準備はできていますか?KINTEKの精密PTFE/PFAカスタム加工は、お客様の仕様に合わせて調整された、純粋で耐久性のある実験器具や反応容器を提供します。複雑な電気化学セルから大量注文まで、当社のエンドツーエンドのCNC機能が精度と信頼性を保証します。今すぐお問い合わせの上、プロジェクトについてご相談いただき、見積もりをご依頼ください。
関連製品
- 特注PTFE製実験装置 耐食性 低バックグラウンド反応セル 精密CNC加工
- トレース分析用 耐食性三角フッ素樹脂容器 カスタム機械加工PTFE円錐形サンプルセル
- カスタムPFAマイクロカラムラックおよびPTFE精密加工低バックグラウンド耐腐食性ラボ用治具
- カスタムPTFE製多層反応装置 高温耐食性ネジ式モジュラーふるいシステム
- ホットプレート加熱および痕跡分析用 耐熱カスタムPTFEラボビーカー